Trong sản xuất giàn giáo thép, mối hàn chính là “xương sống” quyết định khả năng chịu lực và tuổi thọ của toàn bộ hệ kết cấu. Một mối hàn kém chất lượng không Chỉ làm giảm hệ số an toàn mà còn có thể dẫn đến sự cố sập đổ nghiêm trọng trong quá trình thi công. Theo TCVN 13662:2023 – tiêu chuẩn quốc gia về giàn giáo – yêu cầu an toàn, hệ số an toàn tối thiểu cho kết cấu giàn giáo là 4 lần tải trọng thiết kế, đồng nghĩa với việc mọi mối hàn chịu lực đều phải được chế tạo và kiểm tra ở mức độ nghiêm ngặt nhất .
Tại Công ty TNHH Giàn Giáo Việt Xô, chúng tôi kiểm soát chất lượng mối hàn ngay từ khâu chuẩn bị vật liệu, tuân thủ quy trình hàn (WPS) được phê duyệt, và áp dụng các phương pháp kiểm tra không phá hủy (NDT) tiên tiến như siêu âm (UT) và từ tính (MT) để phát hiện khuyết tật bên trong. Bài viết này Việt Xô sẽ phân tích chi tiết kỹ thuật hàn kết cấu thép trong sản xuất giàn giáo, các tiêu chuẩn mối hàn cần tuân thủ, và quy trình kiểm tra UT/MT theo thông lệ quốc tế được áp dụng tại Việt Nam.
Tùy theo loại vật liệu, chiều dày thép, hình dạng chi tiết và yêu cầu sản xuất, nhà máy có thể lựa chọn các phương pháp hàn khác nhau.

MIG/MAG là phương pháp hàn hồ quang sử dụng dây hàn nóng chảy liên tục và khí bảo vệ vùng hồ quang.
Trong sản xuất kết cấu thép, MAG thường sử dụng khí hoạt tính hoặc hỗn hợp khí phù hợp với vật liệu. CO₂ là một loại khí bảo vệ thường được sử dụng trong hàn thép carbon.
Ưu điểm của phương pháp này gồm:
Tốc độ hàn tương đối cao, phù hợp với sản xuất hàng loạt.
Dễ cơ giới hóa và tự động hóa.
Có thể kiểm soát tốc độ cấp dây và các thông số hàn.
Phù hợp với nhiều dạng liên kết thép.
Giảm công đoạn thay que hàn so với phương pháp hàn hồ quang tay.
Trong sản xuất giàn giáo, hàn MAG có thể được ứng dụng cho các chi tiết như bản mã, đầu nối, đĩa liên kết và một số cụm kết cấu theo thiết kế.
Tuy nhiên, chất lượng mối hàn phụ thuộc vào việc lựa chọn dây hàn, khí bảo vệ, dòng điện, điện áp, tốc độ hàn và kỹ năng người vận hành.

Hàn hồ quang tay sử dụng que hàn có thuốc bọc để tạo hồ quang và kim loại đắp.
Phương pháp này có ưu điểm là thiết bị tương đối linh hoạt, dễ triển khai tại nhiều vị trí và phù hợp với một số công việc sửa chữa hoặc chế tạo kết cấu.
Tuy nhiên, chất lượng mối hàn có thể bị ảnh hưởng bởi kỹ năng thợ hàn, thao tác giữ hồ quang, tốc độ di chuyển và điều kiện bảo quản que hàn.
Đối với các chi tiết giàn giáo sản xuất hàng loạt, việc lựa chọn hàn hồ quang tay hay MAG cần căn cứ vào yêu cầu kỹ thuật, thiết kế liên kết và quy trình sản xuất đã được kiểm soát.
Không có một phương pháp hàn duy nhất phù hợp với tất cả chi tiết giàn giáo.
Khi lựa chọn công nghệ, nhà sản xuất cần xem xét:
Loại thép và thành phần vật liệu.
Chiều dày thành ống hoặc bản thép.
Hình dạng và vị trí liên kết.
Yêu cầu về kích thước, hình dạng mối hàn.
Sản lượng và mức độ cơ giới hóa.
Khả năng kiểm tra và nghiệm thu sau hàn.
Việc lựa chọn đúng phương pháp hàn giúp hạn chế khuyết tật, cải thiện độ ổn định của chất lượng sản phẩm và tối ưu hiệu quả sản xuất.
Trong sản xuất kết cấu thép, tiêu chuẩn kỹ thuật đóng vai trò làm căn cứ xác định yêu cầu chế tạo, phương pháp kiểm tra và mức chấp nhận khuyết tật.
Một số tiêu chuẩn đáng chú ý gồm:
TCVN 12002:2020 đưa ra các yêu cầu chung đối với công tác chế tạo tại nhà máy và kiểm tra chất lượng kết cấu thép xây dựng trong nhà, công trình công nghiệp, nhà ở và công trình công cộng.
Tiêu chuẩn đề cập đến việc kiểm soát vật liệu, công nghệ chế tạo, công tác hàn và kiểm tra chất lượng liên kết.
Đối với nhà sản xuất, đây là tài liệu tham khảo quan trọng để xây dựng quy trình kiểm soát chất lượng từ đầu vào đến thành phẩm.
Cần lưu ý rằng phạm vi áp dụng của tiêu chuẩn phải được đối chiếu với loại sản phẩm và yêu cầu hợp đồng. Không nên mặc định mọi loại giàn giáo thương mại đều thuộc phạm vi áp dụng trực tiếp của tiêu chuẩn này.
ISO 5817:2023 quy định các mức chất lượng đối với khuyết tật trong liên kết hàn nóng chảy bằng thép, niken, titan và hợp kim tương ứng trong phạm vi tiêu chuẩn.
Tiêu chuẩn đưa ra ba mức chất lượng:
Mức B: yêu cầu chất lượng cao nhất
Mức C: yêu cầu chất lượng trung bình.
Mức D: yêu cầu chất lượng thấp hơn so với B và C.
Các mức này được dùng để đánh giá mức độ chấp nhận của những dạng khuyết tật như rỗ khí, thiếu ngấu, lẹm cạnh, chồng mép và một số dạng sai lệch hình học khác.
Điểm quan trọng là không thể tự động áp dụng mức B cho toàn bộ mối hàn giàn giáo. Mức chất lượng cần được xác định dựa trên thiết kế, mức độ quan trọng của liên kết, điều kiện làm việc và yêu cầu kỹ thuật của sản phẩm.
TCVN 7507:2016 quy định phương pháp kiểm tra bằng mắt thường đối với các mối hàn nóng chảy.
Đây là bước kiểm tra cơ bản giúp phát hiện các dấu hiệu bất thường trên bề mặt như:
Mối hàn không đều.
Lẹm cạnh.
Nứt bề mặt.
Rỗ khí hở.
Cháy thủng.
Bắn tóe và xỉ hàn chưa được làm sạch.
Sai lệch kích thước hình học.
Kiểm tra bằng mắt thường thường được thực hiện trước khi áp dụng các phương pháp kiểm tra không phá hủy chuyên sâu.
TCVN 6735:2018 quy định kỹ thuật, mức thử nghiệm và đánh giá khi kiểm tra siêu âm mối hàn.
Tiêu chuẩn này là cơ sở tham khảo quan trọng khi triển khai phương pháp UT để phát hiện các khuyết tật bên trong liên kết hàn.
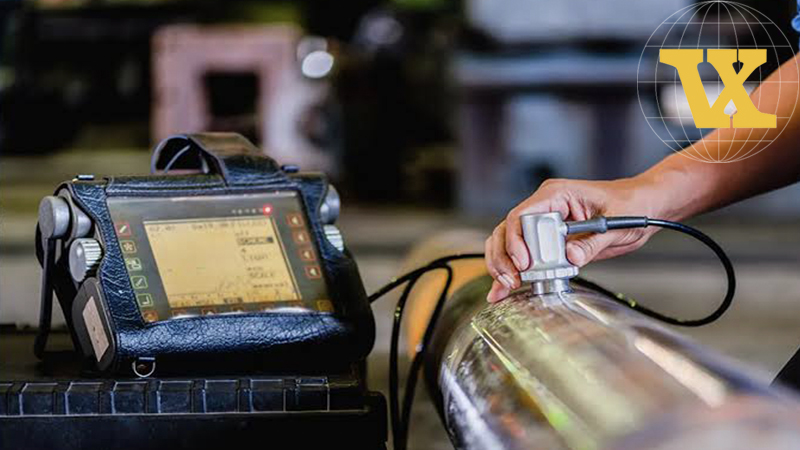
UT là phương pháp kiểm tra không phá hủy sử dụng sóng âm tần số cao để phát hiện khuyết tật bên trong mối hàn. Đối với giàn giáo, UT được chỉ định cho các mối hàn giáp mối ngấu hoàn toàn trên ống đứng và các liên kết chịu tải trọng chính.
Nguyên lý hoạt động: Đầu dò UT phát sóng âm vào mối hàn. Khi sóng gặp khuyết tật (nứt, ngậm xỉ, rỗ khí, không ngấu), nó phản xạ trở lại và được ghi nhận trên màn hình. Kỹ thuật viên đánh giá vị trí, kích thước và biên độ tín hiệu phản xạ để xác định loại và mức độ khuyết tật.
Ưu điểm của UT trong kiểm tra mối hàn giàn giáo:
Phát hiện khuyết tật bên trong mà mắt thường không thấy
Không làm hỏng mối hàn
Có thể kiểm tra 100% chiều dài mối hàn nếu cần
Áp dụng được cho mối hàn có hình học phức tạp (với PAUT)
Hạn chế: UT yêu cầu bề mặt mối hàn phẳng và sạch, kỹ thuật viên có trình độ cao, và không phát hiện tốt các khuyết tật nằm ngang song song với bề mặt.
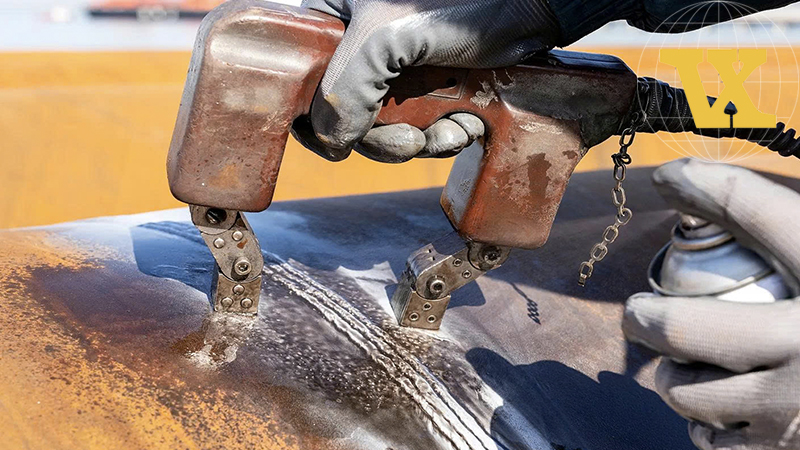
MT là phương pháp phát hiện khuyết tật bề mặt và gần bề mặt trong vật liệu sắt từ. Trong sản xuất giàn giáo, MT thường được áp dụng cho các mối hàn góc và các vị trí chuyển tiếp hình học – nơi tập trung ứng suất và dễ xuất hiện nứt.
Nguyên lý hoạt động: Từ hóa vật liệu bằng nam châm điện hoặc nam châm vĩnh cửu. Các hạt từ tính (dạng bột khô hoặc dung dịch) được rải lên bề mặt. Tại vị trí khuyết tật (nứt, rỗ bề mặt), từ trường bị biến dạng và hạt từ tập trung lại, tạo thành chỉ thị có thể nhìn thấy bằng mắt thường.
Ưu điểm của MT:
Nhanh chóng và chi phí thấp hơn UT
Phát hiện rất tốt các vết nứt bề mặt – loại khuyết tật nguy hiểm nhất trong mối hàn chịu tải
Thiết bị di động, phù hợp kiểm tra tại xưởng
Hạn chế: Chỉ áp dụng cho vật liệu sắt từ (thép carbon và thép hợp kim thấp – phù hợp với giàn giáo). Không phát hiện được khuyết tật sâu bên trong.
Thứ nhất, không kiểm soát nhiệt độ giữa các lớp hàn (interpass temperature). Với thép dày trên 20mm, nhiệt độ giữa các lớp cần được duy trì trong khoảng 150-350°C để đảm bảo độ dai và tránh nứt . Nhiều xưởng sản xuất bỏ qua bước đo nhiệt độ này, dẫn đến mối hàn bị giòn và dễ nứt khi chịu tải.
Thứ hai, không làm sạch mép hàn trước khi hàn. Theo TCVN 12823-5:2020, rãnh hàn phải được làm sạch hoàn toàn khỏi ẩm ướt, dầu mỡ và gỉ sét trước khi hàn . Tạp chất trên bề mặt là nguyên nhân hàng đầu gây rỗ khí và ngậm xỉ.
Thứ ba, sử dụng que hàn không đúng cấp. Que hàn phải tương thích với cấp thép cơ bản. Ví dụ, với thép CT38 (tương đương SS400), nên sử dụng que hàn E43 hoặc E50. Sử dụng que hàn cấp thấp hơn sẽ làm giảm độ bền mối hàn.
Thứ tư, không kiểm tra NDT sau khi hàn sửa chữa. Mối hàn sửa chữa thường có nguy cơ khuyết tật cao hơn mối hàn gốc do ứng suất dư và nhiệt độ không đồng đều. Bắt buộc phải kiểm tra lại bằng UT hoặc MT.
Công ty TNHH Giàn Giáo Việt Xô là đơn vị chuyên sản xuất và cung cấp giàn giáo, cốp pha thép cùng nhiều thiết bị xây dựng chất lượng cao cho các công trình trên toàn quốc.
Sản phẩm chính
Giàn giáo khung.
Giàn giáo nêm.
Cốp pha thép.
Kích tăng.
Xà gồ thép.
Mâm thao tác.
Phụ kiện giàn giáo.
Gia công cơ khí theo yêu cầu.
Lợi thế khi hợp tác với Việt Xô
Chủ động sản xuất tại nhà máy.
Sử dụng thép đạt tiêu chuẩn.
Gia công bằng máy móc hiện đại.
Mối hàn chắc chắn.
Kiểm tra chất lượng trước khi xuất xưởng.
Đa dạng lựa chọn bề mặt: sơn dầu hoặc mạ kẽm theo yêu cầu.
Hỗ trợ tư vấn giải pháp phù hợp với từng loại công trình và ngân sách.
Đội ngũ kỹ thuật của Việt Xô luôn sẵn sàng hỗ trợ khách hàng lựa chọn loại giàn giáo phù hợp nhất, đảm bảo hiệu quả đầu tư và an toàn trong quá trình thi công.
Kỹ thuật hàn là một trong những công đoạn quan trọng quyết định chất lượng chế tạo kết cấu thép trong sản xuất giàn giáo. Một mối hàn đạt yêu cầu cần được kiểm soát từ vật liệu, chuẩn bị liên kết, thông số hàn đến kiểm tra và nghiệm thu thành phẩm.
Các phương pháp kiểm tra không phá hủy như UT và MT hỗ trợ phát hiện những khuyết tật mà kiểm tra ngoại quan không thể đánh giá đầy đủ. Trong đó, UT chủ yếu được sử dụng để kiểm tra khuyết tật bên trong ở những liên kết đáp ứng điều kiện kỹ thuật; MT phù hợp để phát hiện khuyết tật bề mặt và gần bề mặt trên vật liệu sắt từ.
Đối với sản phẩm giàn giáo, việc lựa chọn phương pháp kiểm tra phải phù hợp với chiều dày ống thép, hình dạng liên kết và yêu cầu chất lượng thực tế. Không nên áp dụng máy móc một phương pháp hoặc một tỷ lệ kiểm tra cho tất cả sản phẩm.
Công Ty TNHH Giàn Giáo Việt Xô khuyến nghị các đơn vị sản xuất và sử dụng thiết bị xây dựng luôn chú trọng kiểm soát chất lượng vật liệu, công nghệ hàn và công tác kiểm tra kỹ thuật. Đây là nền tảng quan trọng để nâng cao độ tin cậy sản phẩm, hỗ trợ thi công an toàn và phát triển bền vững.
Liên Hệ Xưởng Sản Xuất Giàn Giáo Việt Xô
Nếu bạn đang cần sản xuất và thuê giàn giáo chất lượng cao, giá tốt, hãy liên hệ ngay với chúng tôi để được tư vấn chi tiết.
Website: www.giangiaovietxo.com
Liên hệ tư vấn:
0919.333.888 (Mr. Tuấn)
0979.28.1313 (Mrs. Huệ)
0813.111.234 (Mr Tiến)
Email: giangiaoxaydungvietxo@gmail.com